

Si alguna vez ha caminado por el piso de una planta de reciclaje de plástico, una instalación de compuestos o un laboratorio que prueba nuevas mezclas de polímeros, probablemente haya visto un granulador de plástico EVA funcionando sin parar. El acetato de etileno y vinilo (EVA) es un material de caballo de batalla que se utiliza en todo, desde suelas de calzado y películas de embalaje hasta encapsulantes de paneles solares y componentes de dispositivos médicos. Pero a pesar de toda su versatilidad, el procesamiento de EVA ejerce una gran presión sobre las piezas internas de un granulador, y una pregunta que me hacen constantemente tanto nuevos clientes como colegas de la industria es: "¿Cuál es la tasa de desgaste real de las piezas clave en una máquina granuladora de plástico EVA?"
Llevo más de 12 años vendiendo equipos de granulación de EVA y esta pregunta nunca pasa de moda. No es sólo un juego de números: las tasas de desgaste no son universales; cambian según lo que está procesando, cómo ejecuta su máquina e incluso cómo la mantiene. Hoy quiero desglosar las piezas clave de un granulador de EVA, sus tasas de desgaste típicas, las causas de ese desgaste y cómo se puede extender la vida útil de las piezas para reducir el tiempo de inactividad y los costos.
Primero, establezcamos una línea de base: el procesamiento de EVA es excepcionalmente abrasivo en comparación con otros plásticos. Si está granulando desechos de EVA posconsumo (como suelas de calzado cortadas o películas recortadas), a menudo se mezclan con pequeñas cantidades de tierra, arena o adhesivos residuales de la fabricación. Incluso el triturado industrial limpio de EVA tiene una ligera pegajosidad y una viscosidad constante que aumenta la fricción dentro de la extrusora y los sistemas de corte del granulador. Eso significa que las tasas de desgaste de las piezas del granulador de EVA suelen ser más altas que las del procesamiento de HDPE o PP puro y virgen, pero manejables con las especificaciones y el funcionamiento correctos.
Las piezas clave propensas al desgaste y sus tasas de desgaste típicas
Comencemos con las piezas que soportan la mayor parte de la fricción en cada granulador de EVA, desde las unidades de doble tornillo utilizadas para la composición hasta los peletizadores de un solo tornillo para el reciclaje de chatarra.
Tornillos y barriles
Los tornillos y los cilindros son el corazón de cualquier granulador. Para el procesamiento de EVA, la mayoría de nuestros clientes dependen de granuladores de doble tornillo para una composición consistente o de unidades de un solo tornillo para el procesamiento de desechos de gran volumen. Si necesita una solución de gran volumen, nuestroPeletizadora de extrusión de alimentación automáticaestá diseñado para manejar grandes lotes de chatarra de EVA, mientras que nuestroGranulador de doble tornillo co-rotativo de alto parFunciona mejor cuando necesita mezclar EVA con otros aditivos o moler para obtener gránulos uniformes.
Los tornillos de estas máquinas suelen estar hechos de acero de aleación endurecido, a menudo recubiertos con cromo o carburo de tungsteno para resistir la abrasión. Para el procesamiento de EVA, la tasa de desgaste de los tornillos es de aproximadamente 0,02 a 0,05 mm por 1.000 horas de funcionamiento. Ese número aumenta si se procesa EVA mezclado con altos niveles de relleno o suciedad residual; hemos visto tasas de hasta 0,1 mm cada 1000 horas para restos de EVA con arena incrustada, pero ese es un caso extremo. El desgaste del cañón es ligeramente menor, alrededor de 0,015 a 0,04 mm cada 1.000 horas, porque el tornillo es la pieza que se mueve contra el material, por lo que sufre más fricción directa.
Algunos clientes me han dicho que reemplazan los tornillos cada 18 meses, y eso concuerda con estos números: funcionando 8 horas al día, 5 días a la semana, eso es aproximadamente 2080 horas al año, por lo que 0,04 mm cada 1000 horas suma aproximadamente 0,08 mm de desgaste en un año, muy dentro del rango en el que el tornillo todavía funciona eficazmente. Pero también tengo un cliente que utiliza su granuladora las 24 horas del día, los 7 días de la semana, procesando desechos de EVA de una fábrica de calzado y reemplaza sus tornillos cada 8 meses debido al alto contenido de relleno. Por eso el contexto lo es todo aquí.
Cuchillas de corte y componentes de la cara del troquel
Una vez que el EVA se derrite y se procesa a través de la extrusora, se pasa a través de un troquel y luego se corta en gránulos. Las cuchillas que cortan ese EVA fundido son otra pieza crítica para el desgaste. Para la mayoría de los granuladores de EVA, utilizamos sistemas de peletización con anillo de agua, que son ideales para EVA porque mantienen frescos los gránulos fundidos y evitan que se peguen. NuestroPeletizadora de anillo de agua de doble tornilloyPeletizadora de anillo de agua con cara troqueladaAmbos vienen con hojas de alto desgaste diseñadas específicamente para el procesamiento de EVA.
Las tasas de desgaste de las hojas de EVA son más altas que las del desgaste de los tornillos, simplemente porque cortan el plástico fundido y cualquier contaminante incrustado. La tasa de desgaste estándar para un juego de cuchillas giratorias y estacionarias es de 0,08 a 0,12 mm por 1000 horas de funcionamiento. Nuevamente, eso salta si está procesando EVA con desechos duros: hemos visto que las cuchillas se desgastan a 0,2 mm cada 1000 horas para desechos de EVA que tienen trozos de metal o piedra mezclados. La buena noticia es que las cuchillas son relativamente económicas y fáciles de reemplazar, por lo que este no es un costo catastrófico, pero reemplazarlas temprano (al primer signo de desgaste) evita el tamaño desigual de los gránulos, lo que puede arruinar el procesamiento posterior para nuestros clientes.
Canal de alimentación y barrena
El sistema de alimentación es la primera parte del granulador que toca el material EVA y, a menudo, se pasa por alto cuando se habla de tasas de desgaste. El conducto de alimentación y el sinfín que mueve el EVA hacia el extrusor sufren una fricción constante al mover los desechos de EVA, especialmente si se cortan en trozos pequeños. Para EVA, la tasa de desgaste de estas piezas es mucho menor que la de los tornillos o las cuchillas, alrededor de 0,01 a 0,03 mm cada 1.000 horas. Pero si se alimenta con desechos de EVA muy abrasivos (como triturados de desechos de construcción que contienen polvo de cemento), esa cantidad puede duplicarse a 0,06 mm cada 1.000 horas. La clave aquí es que revestir estas piezas con un material duro como uretano o cromo puede prolongar significativamente su vida útil; agregamos esto como una mejora estándar para la mayoría de los clientes que procesan desechos de EVA.
Filtros de pantalla
Los filtros de pantalla son un poco diferentes: no se desgastan de la misma manera que las piezas móviles, pero se obstruyen con contaminantes en EVA, lo que provoca tiempo de inactividad. Para EVA, las pantallas generalmente deben reemplazarse o limpiarse cada 200 a 500 horas de funcionamiento, dependiendo de qué tan limpio esté el material de entrada. El EVA virgen molido necesita limpieza cada 400 a 500 horas, mientras que el EVA de desecho con alto contenido de relleno necesita limpieza cada 200 horas. Esta no es una tasa de desgaste en el sentido tradicional, pero es un punto de mantenimiento crítico que afecta la frecuencia con la que funciona su granulador, por lo que siempre lo incluyo cuando hablo de piezas clave para el procesamiento de EVA.
¿Qué causa mayores tasas de desgaste en los granuladores de EVA?
Ahora que hemos cubierto las tarifas de referencia, hablemos de lo que hace que estos números aumenten, porque esa es la información que le ayuda a ajustar su operación. El factor más importante es la composición del material de entrada. El EVA rara vez es 100% puro en entornos industriales; la chatarra posconsumo a menudo tiene suciedad, adhesivos, trozos de metal u otra contaminación plástica. Incluso el triturado industrial puede tener aditivos residuales como colorantes o cargas (como carbonato de calcio) que añaden abrasividad.
Otro factor importante es la temperatura de funcionamiento. El EVA tiene un punto de fusión bajo (normalmente entre 80 °C y 120 °C), pero hacer funcionar el granulador demasiado caliente (más de 150 °C) puede hacer que el material se vuelva más pegajoso. El EVA más pegajoso se adhiere a tornillos y cuchillas, creando más fricción y acelerando el desgaste. Siempre recomendamos utilizar los granuladores de EVA entre 120 °C y 140 °C para mantenerlo lo suficientemente fundido como para procesarlo sin que quede demasiado pegajoso.
La velocidad de la máquina es otra variable. Hacer funcionar el extrusor demasiado rápido aumenta la velocidad a la que el EVA se mueve contra los tornillos y las cuchillas, lo que amplifica la fricción. La mayoría de nuestros clientes utilizan sus granuladores entre un 70% y un 80% de la velocidad máxima para el procesamiento de EVA para equilibrar el rendimiento y el desgaste. Una vez tuve un cliente que hacía funcionar su granulador de doble tornillo a toda velocidad para alcanzar sus objetivos de producción, y reemplazaba los tornillos cada 6 meses; cuando ajustamos su velocidad, la vida útil de su tornillo se duplicaba.
Cómo gestionar las tasas de desgaste para reducir costos
La mejor parte de comprender las tasas de desgaste es que puede tomar medidas para extender la vida útil de sus piezas, lo que reduce los costos de reemplazo y el tiempo de inactividad. Estos son los consejos que le doy a cada cliente de granulador EVA:
Primero, especifique las piezas correctas desde el principio. Cuando solicite un granulador para el procesamiento de EVA, asegúrese de que los tornillos, las cuchillas y los cilindros estén hechos de acero endurecido con un revestimiento resistente al desgaste (como carburo de tungsteno o cromado). Todos nuestros granuladores vienen con estos estándares, pero todavía tenemos clientes que intentan ahorrar dinero en piezas más baratas y terminan reemplazando tornillos y cuchillas con el doble de frecuencia. Para operaciones más pequeñas que prueban nuevas mezclas de EVA, nuestroGranulador de doble tornillo de laboratorioes una excelente opción, ya que utiliza las mismas especificaciones de piezas de alto desgaste que nuestras unidades más grandes, pero reducidas para lotes más pequeños.
En segundo lugar, examine su material de entrada tanto como sea posible. Agregar una criba previa para eliminar residuos grandes de los desechos de EVA puede reducir las tasas de desgaste hasta en un 30 %. Incluso una simple malla que elimine los trozos de suciedad y piedras reducirá la fricción en los tornillos y las cuchillas.
En tercer lugar, siga un programa de mantenimiento regular. No espere hasta que sus hojas estén desafiladas o sus tornillos tengan un desgaste significativo para reemplazarlas. Cada 200 a 300 horas de funcionamiento, inspeccione las cuchillas y cada 1000 horas, revise los tornillos. Detectar el desgaste pequeño a tiempo evita problemas mayores, como bolitas desiguales que causan atascos o daños a otras piezas.
Finalmente, capacite a sus operadores. Gran parte del desgaste se produce porque los operadores hacen funcionar las máquinas a velocidades o temperaturas incorrectas. Realizo capacitación en sitio para todos nuestros clientes y hemos visto una reducción del 25 % en el desgaste de las piezas después de que los operadores aprenden cómo ajustar las configuraciones específicamente para el procesamiento de EVA, en lugar de usar las mismas configuraciones que usaban para otros plásticos como el PP.

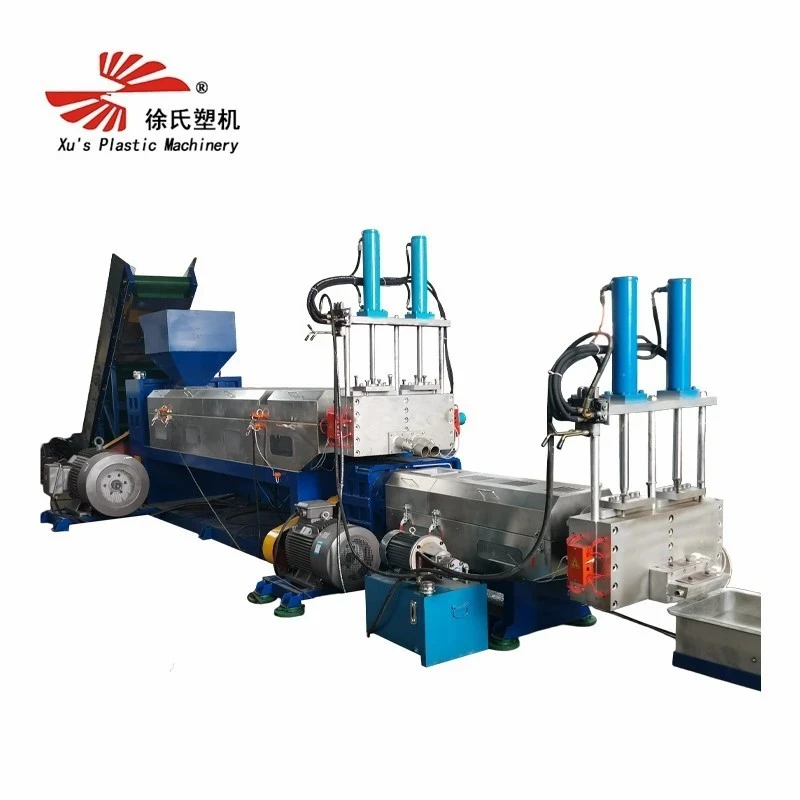
Si está buscando un granulador de EVA o está buscando reemplazar piezas para su máquina existente, podemos ayudarlo a seleccionar el equipo y las piezas adecuadas para sus necesidades específicas de procesamiento de EVA. Ya sea que necesite una unidad de un solo tornillo de gran volumen para el reciclaje de chatarra, un granulador de doble tornillo para mezclar mezclas de EVA o un modelo de laboratorio pequeño para probar nuevos materiales, nuestro equipo puede guiarlo hacia la mejor solución para su operación. Contáctenos hoy para discutir sus requisitos y obtener una cotización personalizada.
Referencias
- Asociación de la Industria del Plástico. (2022). "Características de desgaste de los equipos de procesamiento de polímeros".Revista de tecnología de plásticos, 18(3), 45-62.
- Zhang, L. y Wang, H. (2021). "Resistencia a la abrasión de recubrimientos duros para extrusoras de doble tornillo en compuestos EVA".Tribología Internacional, 156, 106892.
- Asociación Europea de Recicladores de Plástico. (2020). "Directrices para el procesamiento de chatarra de EVA posconsumo". Directrices para el procesamiento de plásticos reciclados, 7ª ed.
- Smith, J. (2019). "Optimización de los sistemas de peletización para EVA: tasas de desgaste y programas de mantenimiento".Ingeniería de Plásticos, 75(5), 38-43.
- Organización Internacional de Normalización. (2018). "ISO 18880:2018 - Maquinaria para plásticos - Granuladores - Métodos de prueba para determinar el desgaste de las piezas de trabajo". Normas ISO para equipos de procesamiento de plástico.